


Molding tal-injezzjoni tad-Djar tal-plastik tad-dwana
DeepMould jipprovdi molding ta 'injezzjoni tad-djar tal-plastik apposta bl-użu ta' materjal PA66, b'fokus fuq fetħiet kumplessi, toqob ta 'immuntar, u karatteristiċi ta' qfil tal-ġenb. Ir-reviżjoni tad-DFM, id-disinn tal-moffa b'azzjoni tal-ġenb, u l-analiżi Moldflow jgħinu biex jivvalutaw il-ġeometrija tal-parti, l-imġieba tal-mili u r-rekwiżiti tad-demolding qabel ma jiġi ffinalizzat l-għodda.
- Delievery Mgħaġġel
- Assigurazzjoni tal-Kwalità
- 24/7 Servizz tal-Klijent
Deskrizzjoni
1.Ħarsa ġenerali tal-proġett
Dan il-proġett jikkonċerna aakkomodazzjoni tal-plastik iffurmata bl-injezzjoni tad-dwanamanifatturat minn POLIMID A SG NATURALE, grad tal-iffurmar PA66. Il-komponent għandu korp planari wiesa ', ftuħ rettangolari f'tarf wieħed, toqob tal-immuntar madwar il-perimetru u karatteristiċi ta' qfil li jisporġu tul il-ġnub. Dawn id-dettalji jagħmlu l-akkomodazzjoni aktar eżiġenti minn trej miftuħ sempliċi: l-għodda għandha tifforma l-wiċċ kbir filwaqt li tipprovdi rilaxx ikkontrollat fil-ftuħ u l-karatteristiċi tal-ġenb.
Id-dokumentazzjoni tal-proġett fiha ritratti attwali ta 'partijiet iffurmati, ritratti tal-għodda tal-qalba u tal-kavità, reviżjoni DFM, żewġ każijiet ta' simulazzjoni ta 'mili, sett ta' ritratti tal-assemblaġġ tal-moffa, rekord ta 'spezzjoni ta' trattament bis-sħana u tpinġija tal-interface tal-magni. L-iskeda tad-dejta teknika fornuta PA66 u r-referenza tal-azzar SWG 1.2767 jintużaw hawn taħt fejn huma rilevanti għad-disinn u l-ipproċessar. Il-valuri minn karta tad-dejta tal-fornitur huma identifikati separatament mir-riżultati CAE u r-rekords tal-ispezzjoni mkejla.
L-iskop ta 'din il-paġna huwa li turi d-deċiżjonijiet ta' inġinerija assoċjati ma 'akkomodazzjoni ta' din il-ġeometrija u l-informazzjoni tal-manifattura disponibbli għal dan il-proġett. Mhuwiex sostitut għal tpinġija kkontrollata jew rapport ta 'kwalifika tal-moffa approvat. Id-dimensjonijiet, il-kwantità tal-produzzjoni, l-għadd tal-kavità u l-ħin taċ-ċiklu finali jitħallew barra minħabba li ma jistgħux jiġu stabbiliti b'mod affidabbli mid-dokumenti forniti.
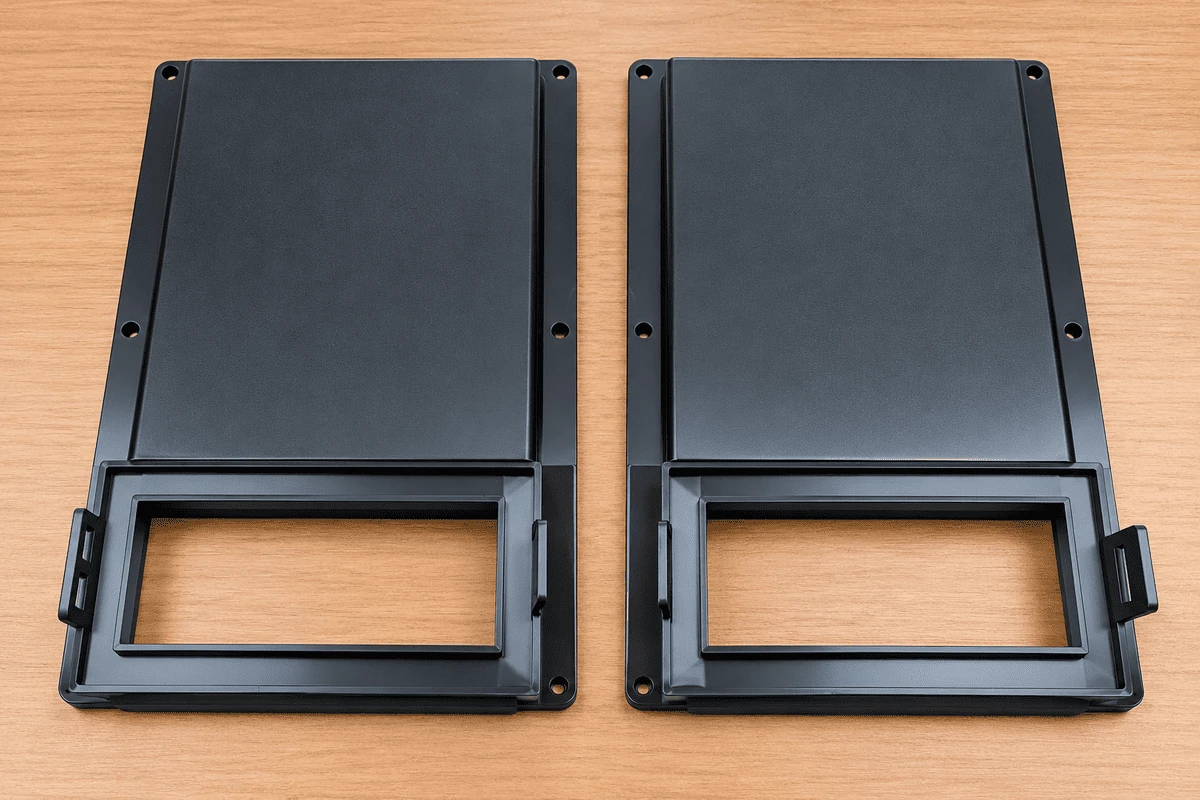
2.Ġeometrija tad-Djar tal-plastik
• Il-wiċċ estern kbir huwa l-wiċċ viżibbli dominanti tad-djar. Huwa interrott minn toqob tal-immuntar tal-perimetru u transizzjoni minquxa lejn il-ftuħ rettangolari. Dawn it-tranżizzjonijiet jinfluwenzaw il-pożizzjoni tal-linja tal-firda u l-ammont ta 'azzar tal-moffa meħtieġ madwar il-ftuħ. L-għodda għandha wkoll tirriproduċi l-karatteristiċi tal-qfil tal-ġenb mingħajr ma ssirilhom ħsara waqt id-demolding.
• Il-ftuħ jeħtieġ profil tat-tarf konsistenti u appoġġ suffiċjenti tal-azzar fil-kavità u l-qalba tal-madwar. Transizzjonijiet qawwija, projezzjonijiet rqiqa tal-azzar u bidliet f'daqqa fil-wiċċ tal-iffurmar huma tħassib potenzjali dwar il-manutenzjoni tal-għodda. Il-ġeometrija tal-parti għandha għalhekk tiġi kkontrollata bħala assemblaġġ sħiħ: kwalunkwe aġġustament magħmul għall-kostruzzjoni tal-moffa xorta għandu jippreserva l-ispazju u l-ingaġġ tal-housing mal-komponent tat-tgħammir tiegħu.
• Ir-reġjun tal-pannell ċatt għandu jiġi evalwat għad-distribuzzjoni tal-ħxuna, sink, warpage u konċentrazzjoni tal-istress lokali. Wiċċ iffurmat viżwalment ċatt ma jiggarantixxix flatness dimensjonali taħt il-kundizzjonijiet kollha tal-iffurmar. Il-pożizzjoni tal-bieb, ir-rispons tal-ippakkjar, it-tqassim tat-tkessiħ u t-tnaqqis tal-materjal kollha jaffettwaw il-forma lesta. L-ebda tolleranza tal-flatness jew valur tal-ħxuna tal-ħajt ma huma assenjati hawn minħabba li l-immaġini forniti ma jipprovdux speċifikazzjoni dimensjonali kkontrollata.
Reviżjoni 3.DFM: Linja tal-firda, Slider u Kundizzjoni tal-Azzar
• It-tpinġija DFM tidentifika l-linja tal-firda bejn il-kavità u l-qalba u tiġbed l-attenzjoni għaż-żona tal-azzjoni tal-ġenb. Angolu ta' abbozz ta' 3 gradi propost huwa muri fid-direzzjoni tal-moviment tas-slajder. Din ir-rakkomandazzjoni hija maħsuba biex ittejjeb ir-rilaxx tal-karatteristika tal-ġenb hekk kif is-slider jinġibed lura. L-angolu għandu jiġi ċċekkjat mal-parti tat-tgħammir u t-tul tal-ingaġġ funzjonali; iż-żieda ta 'abbozz mingħajr reviżjoni tal-assemblaġġ tista' tbiddel iż-żamma jew it-twaħħil.
• L-istess reviżjoni tidentifika reġjun lokali R3.5 mm li jista 'joħloq kundizzjoni ta' l-azzar li jaqtgħu jew li ma tkunx appoġġjata biżżejjed. Il-kumment tal-inġinerija jipproponi t-tneħħija jew il-bidla tar-raġġ lokali fil-pożizzjoni relatata mas-slajder. L-intenzjoni hija li titnaqqas karatteristika fraġli tal-azzar, ittejjeb l-aċċess għall-magni u titnaqqas il-probabbiltà ta 'ħsara lokali waqt il-produzzjoni jew il-manutenzjoni. It-tpinġija tirreġistra modifika proposta; ma jipprovax, waħdu, li l-klijent approva l-bidla jew li kienet implimentata fl-għodda finali.
• Rilaxx DFM prattiku għandu jikkonferma r-reviżjoni approvata tal-CAD, id-direzzjoni tal-ivvjaġġar tas-slajder, il-kuntatt minimu ta 'għeluq, ir-rekwiżiti tal-abbozz, id-dehra tal-linja tal-firda u l-interfaces dimensjonali. Dawn il-kontrolli huma speċjalment importanti madwar il-ftuħ rettangolari, fejn bidliet żgħar fil-ġeometrija tal-azzar jistgħu jaffettwaw kemm it-tarf iffurmat kif ukoll il-komponent tal-għodda li jiċċaqlaq.

4.Disinn tal-Moffa u Kostruzzjoni ta' Azzjoni tal-Ġenb

Ir-ritratti tal-moffa juru assemblaġġ komplut tal-għodda bil-ġnub tal-qalba u tal-kavità. Madwar il-ftuħ iffurmat, l-għodda tuża karatteristiċi tal-azzar bil-makna li għandhom jallinjaw meta l-moffa tagħlaq. Il-komponenti tal-gwida, l-uċuħ tal-lokalizzazzjoni u l-mekkaniżmi li jiċċaqilqu huma viżibbli fir-ritratti. Id-disinn tal-għodda għandu jżomm reġistrazzjoni ripetibbli bejn dawn l-elementi filwaqt li jħalli aċċess suffiċjenti għat-twaħħil u l-manutenzjoni.
Karatteristiċi ta 'azzjoni tal-ġenb jintroduċu interfaces addizzjonali meta mqabbla ma' moffa straight-pull. Is-slajder għandu jilħaq il-pożizzjoni magħluqa għal kollox tiegħu qabel l-injezzjoni, jibqa' sostnut waqt il-pressjoni tal-kavità u jinġibed lura biżżejjed biex il-karatteristika iffurmata tiċċara. L-uċuħ ta 'għeluq jeħtieġu twaħħil ikkontrollat, minħabba li tneħħija eċċessiva tista' tikkawża flash filwaqt li interferenza eċċessiva tista 'tipproduċi xedd jew tiġr. Il-mogħdija tar-rilaxx għandha wkoll tevita li tkaxkir kontra l-akkomodazzjoni PA66 wara li tiftaħ il-moffa prinċipali.
L-ejection għandha tiġi kkunsidrata flimkien mal-irtirar tal-azzjoni sekondarji. L-akkomodazzjoni tinkludi panel wiesa 'u diversi karatteristiċi lokali; it-tqassim tal-ejector għandu jqassam il-forza tar-rilaxx mingħajr ma jikkonċentraha fuq ħajt irqiq jew it-tarf tal-ftuħ. Il-postijiet eżatti ta 'l-ejector mhumiex iddikjarati fid-dokumenti, għalhekk id-diskussjoni hawn tindirizza l-kontrolli ta' inġinerija meħtieġa aktar milli titlob sekwenza ta 'ejection partikolari.
Ritratti tal-għodda u ħardwer

Is-sett tar-ritratti jiddokumenta wkoll il-pjanċi esterni tal-moffa, l-interfaces tal-immuntar u tagħmir relatat mal-hot-runner tad-ditta YUDO. Dawn huma referenzi utli għall-kostruzzjoni u l-assemblaġġ tal-moffa, iżda r-ritratti waħedhom ma jistabbilixxux għadd ikkonfermat ta 'gate, tqassim ta' ċirkwit hot-runner jew ċiklu tal-iffurmar tal-produzzjoni. Tali dettalji għandhom jittieħdu mid-disinn finali tal-moffa u r-rekords tal-prova meta disponibbli.
5.Moldflow Reviżjoni: Flow-Front Temperatura
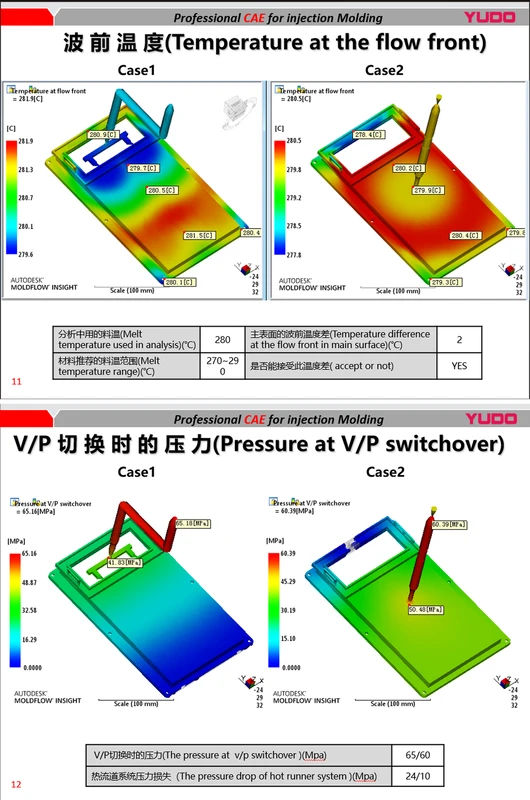
Żewġ każijiet ġew evalwati bl-użu ta' Autodesk Moldflow Insight. L-analiżi tuża temperatura ta 'tidwib ta' 280 grad u tirrapporta temperatura massima ta 'quddiem tal-fluss ta' 281.9 grad għal Każ 1 u 280.5 grad għal Każ 2. Id-differenza fit-temperatura rrappurtata fuq il-wiċċ prinċipali hija ta 'madwar 2 gradi, u s-sommarju fornut jimmarka l-kundizzjoni tat-temperatura tal-fluss ta' quddiem bħala aċċettabbli. Dawn in-numri jiddeskrivu l-imġiba tal-mili mudellata, mhux kejl dirett tat-tidwib ġewwa moffa tal-produzzjoni li taħdem.
Il-mappa tat-temperatura hija utli minħabba li l-akkomodazzjoni għandha żona planari kbira u fetħa bħal qafas. Il-fluss irid jimxi 'l quddiem madwar il-ftuħ u permezz ta' bidliet fis-sezzjoni. Differenzi lokali fit-temperatura ta 'quddiem tal-fluss jistgħu jaffettwaw il-bilanċ tal-mili u l-pożizzjoni tar-reġjuni maħdumin jew tal-weldjatura. Temperatura ta 'quddiem kważi uniformi hija ta' għajnuna, iżda għandha tiġi evalwata bir-riżultati ta 'simulazzjoni kompleta u r-rekwiżiti tal-parti aktar milli ttrattata bħala approvazzjoni waħedha.
Reviżjoni 6.Moldflow: Pressjoni tal-Qlib V/P
Is-simulazzjoni fornita tirrapporta pressjoni f'bidla V/P ta' 65.16 MPa għall-Każ 1 u 60.39 MPa għall-Każ 2. Każ 2 għalhekk juri pressjoni ta' bidla mmudellata aktar baxxa b'4.77 MPa taħt il-kundizzjonijiet użati għall-analiżi. Id-dokument jelenka wkoll telf ta 'pressjoni hot-runner ta' 24 MPa u 10 MPa għaż-żewġ każijiet. Dawn ir-riżultati jissuġġerixxu li l-arranġament alternattiv ibiddel id-domanda tal-pressjoni fis-sistema tal-mili.
|
Produzzjoni ta' simulazzjoni |
Każ 1 / Każ 2 |
|
Temperatura massima ta 'quddiem tal-fluss |
281.9 grad / 280.5 grad |
|
Pressjoni fil-bidla V/P |
65.16 MPa / 60.39 MPa |
Qasgħa tal-pressjoni hot-runner 24 MPa / 10 MPa
|
Analiżi tat-temperatura tat-tidwib |
280 grad / 280 grad |
Il-pressjoni mbassra aktar baxxa fil-Każ 2 hija rilevanti għall-evalwazzjoni tal-bieb u tar-runner, iżda l-aħjar konfigurazzjoni ma tistax tintgħażel mill-pressjoni biss. Il-post tal-vestige tal-bieb, ir-rekwiżiti kosmetiċi, il-pożizzjonijiet tal-linja tal-weldjatura, il-qbid tal-arja, l-imġieba tal-ippakkjar u l-istabbiltà dimensjonali għandhom jiġu riveduti qabel ma d-disinn tal-għodda jiġi ffriżat. L-immaġni pprovduta ma turix l-analiżi downstream kollha, għalhekk ma ssir l-ebda talba mhux sostnuta dwar warpage, distribuzzjoni ta 'jinxtorob jew approvazzjoni finali tal-bieb.
Għall-validazzjoni tal-produzzjoni, is-suppożizzjonijiet CAE għandhom jitqabblu mat-tnixxif attwali tal-materjal, it-temperatura tat-tidwib, it-temperatura tal-moffa, il-ħin tal-mili, il-pressjoni tal-injezzjoni u d-dimensjonijiet tal-parti mkejla. Diskrepanza bejn il-mudell tal-mili simulat u osservat jista' jindika differenzi fil-kundizzjonijiet tal-proċess, l-imġiba tal-materjal jew il-ġeometrija tal-għodda.
7.PA66 Tieqa tal-Għażla tal-Materjal u tal-Proċess
Ir-reżina kkonfermata għal dan il-proġett hija POLIMID A SG NATURALE, grad tal-iffurmar tal-injezzjoni PA66 ta 'viskożità standard. Skont il-folja tad-dejta tal-manifattur fornuta, id-densità tagħha hija 1.14 g/cm³, il-punt tat-tidwib huwa 260 grad u t-tnaqqis tipiku medju tal-moffa huwa 1.4-1.8%. L-istess folja tagħti saħħa tensili b'rendiment ta '85 MPa u modulu tensili ta' 3,000 MPa. Dawn il-valuri huma proprjetajiet ta' referenza tal-grad; mhumiex riżultati ta' testijiet ta' tensjoni li saru fuq din id-djar.
|
Proprjetà tal-fornitur PA66 |
Valur tipiku jew rakkomandat |
|
Densità |
1.14 g/ċm³ |
|
Punt tat-tidwib |
260 grad |
|
Tinxtorob medju tal-moffa |
1.4–1.8% |
|
Saħħa tat-tensjoni fil-produzzjoni |
85 MPa |
|
Modulu tat-tensjoni |
3,000 MPa |
|
Rakkomandazzjoni tat-tnixxif |
Mill-inqas 3 sigħat f'90-100 grad |
|
Rakkomandazzjoni tat-temperatura tad-dewweb |
260–285 grad |
|
Rakkomandazzjoni tat-temperatura tal-moffa |
70-90 grad |
L-ipproċessar PA66 jeħtieġ kontroll tal-umdità. Il-fornitur jirrakkomanda t-tnixxif għal mill-inqas tliet sigħat f'90-100 grad qabel l-iffurmar. Il-medda rakkomandata tat-temperatura tat-tidwib hija 260-285 grad u l-firxa tat-temperatura tal-moffa hija 70-90 grad. Dawn huma punti tat-tluq għall-iżvilupp tal-proċess, mhux rekord tas-settings eżatti tal-magni użati għall-manifattura tal-partijiet fotografati. Is-settings attwali jiddependu fuq il-kapaċità tal-magna, il-konfigurazzjoni tar-runner, il-ħxuna tal-parti u r-rispons tal-mili.
Il-firxa ta 'jinxtorob tal-fornitur għandha tiġi kkunsidrata waqt l-iżvilupp tad-daqs tal-kavità, iżda persentaġġ wieħed ma jistax jiddeskrivi b'mod affidabbli kull direzzjoni ta' akkomodazzjoni b'fetħa, kustilji u karatteristiċi tal-ġenb. Il-pressjoni tal-ippakkjar, il-ħxuna tal-ħajt lokali u d-differenzi tat-tkessiħ jistgħu joħolqu bidliet dimensjonali mhux uniformi. L-approċċ korrett huwa li tqabbel kampjuni ffurmati mat-tpinġija approvata, tirrevedi devjazzjonijiet skont il-karatteristika u taġġusta l-kundizzjonijiet tal-proċess jew l-għodda biss wara li tidentifika l-kawża.
L-iskeda tad-dejta tal-materjal tgħid ukoll li l-użu tal-ikel jew mediku m'għandux jiġi preżunt mingħajr approvazzjoni speċifika. L-ebda applikazzjoni bħal din hija mitluba għal din id-djar. Bl-istess mod, id-dejta tal-materjal waħedha ma tistabbilixxix klassifikazzjoni tal-fjamma tal-parti lesta, rekwiżit ta 'reżistenza kimika jew prestazzjoni fit-tul fl-ambjent tal-użu aħħari tal-klijent.
8.Referenza ta 'l-Azzar u Spezzjoni ta' Trattament tas-Sħana
Il-proġett jinkludi folja teknika għall-azzar moffa SWG 1.2767. Din ir-referenza tista' tintuża biex tirrevedi l-proprjetajiet ġenerali tal-azzar u l-materjal tal-għodda maħsub. Rapport separat tat-trattament tas-sħana jidentifika l-biċċiet tax-xogħol spezzjonati bħala grad 2343, mhux 1.2767. Iż-żewġ dokumenti għalhekk m'għandhomx jingħaqdu f'ċertifikazzjoni materjali waħda jew jintużaw biex jiddikjaraw li l-ebusija mkejla tapplika għal kull komponent 1.2767 fil-moffa.

Għaż-żewġ biċċiet tax-xogħol spezzjonati, ir-rapport tat-trattament bis-sħana jispeċifika HRC 50–52 u jirreġistra valuri ta' ebusija mkejla fil-medda HRC 50.4–51.6, immarkati aċċettabbli fuq ir-rapport. Jirreġistra wkoll madwar 0.1 mm deformazzjoni għall-oġġetti spezzjonati. Dawn huma riżultati għall-biċċiet tax-xogħol identifikati f'dak ir-rapport, mhux dikjarazzjoni ta 'aċċettazzjoni tal-moffa universali. It-traċċabilità tal-materjal għandha tgħaqqad kull ċertifikat u rekord ta 'spezzjoni mal-komponent korrispondenti tiegħu.
9.Machine Interface u Installazzjoni tal-Mould
It-tpinġija tal-magna-interface tidentifika KraussMaffei KM150 C1, magna tal-iffurmar tal-injezzjoni ta '150 tunnellata. Juri arranġament ta 'spazjar ta' tie-bar ta '500 mm b'500 mm, interface taż-żennuna u dettalji ta' konnessjoni relatati mal-ejection. It-tpinġija hija referenza għall-kompatibilità tal-magni. Ma jipprovax li l-provi jew il-produzzjoni kollha għal din id-djar tlestew fuq dik l-istampa eżatta.
Qabel l-installazzjoni tal-moffa, l-arranġament tal-pjanċa tal-immuntar, iċ-ċirku tal-lokalizzazzjoni, iż-żennuna tilħaq, l-għoli tal-moffa, il-puplesija tal-ftuħ u l-interface tal-ejection għandhom jiġu ċċekkjati mal-istampa. It-tpinġija tal-interface turi referenza minima tal-għoli tal-moffa ta' 300 mm u referenza massima tad-dawl tal-ġurnata ta' 900 mm. Id-dimensjonijiet attwali tal-moffa u l-piż tal-irfigħ għandhom jiġu kkonfermati mid-dokumentazzjoni tal-għodda finali qabel l-installazzjoni.
L-għodda għandha tiġi riveduta wkoll għall-konnessjonijiet tat-tkessiħ u hot-runner, moviment sikur ta 'sliders, spazju ta' kklampjar u aċċess għal punti ta 'servizz. Lista ta 'kontroll ta' qabel il-prova hija preferibbli milli tiddependi fuq it-tunnellaġġ tal-magna biss. It-tunnellaġġ jikkonferma aspett wieħed biss ta' kompatibilità; ftuħ tal-moffa, kapaċità ta 'injezzjoni, tneħħija ta' l-irbit ta 'l-irbit u sistemi awżiljarji jistgħu jkunu ugwalment jillimitaw.

10.Tool Prova, Spezzjoni u Kontroll tal-Produzzjoni
L-ewwel prova prattika għal din id-djar għandha tistabbilixxi tieqa ta 'mili stabbli qabel ma jiġu kkunsidrati korrezzjonijiet dimensjonali. It-tim għandu jiċċekkja l-mili komplut madwar il-ftuħ rettangolari, reġjuni viżibbli tal-weldjatura jew maħdumin, flash fil-linja tal-firda u l-għeluq tas-slajder, u rilaxx tal-karatteristiċi tal-qfil tal-ġenb. Il-kundizzjoni tal-panel wiesa 'għandha tiġi riveduta għal sink, distorsjoni u marki tal-immaniġġjar.
L-ispezzjoni għandha ssegwi t-tpinġija approvata mill-klijent. Karatteristiċi prijoritarji x'aktarx jinkludu postijiet tat-toqob tal-immuntar, dimensjonijiet tal-ftuħ, envelop ġenerali, uċuħ tat-tgħammir lokali u l-ġeometrija tal-karatteristiċi tal-qfil. Dan huwa fokus ta 'spezzjoni rakkomandat ibbażat fuq il-ġeometrija viżibbli; mhijiex pretensjoni li dawk il-karatteristiċi għandhom tolleranza partikolari jew li ġie fornut rapport ta' spezzjoni għal kull wieħed minnhom.
Meta tinstab kwistjoni dimensjonali, l-investigazzjoni għandha tiddistingwi bejn il-ġeometrija tal-għodda u r-rispons tal-proċess. Bidla fl-ippakkjar jew it-tkessiħ tista 'ttejjeb żona waħda filwaqt li tmexxi karatteristika oħra barra mit-tolleranza.
Kampjuni dimensjonijiet għandhom għalhekk jitkejlu taħt proċess dokumentat u ripetibbli. Kampjuni approvati, data CAD ikkontrollata bir-reviżjoni u kriterji ta 'aċċettazzjoni ċari huma meħtieġa qabel ir-rilaxx tal-produzzjoni tas-serje.
11.Inkjesti dwar Għodod u Moulding tad-Djar tad-Djar
Għal akkomodazzjoni tal-plastik komparabbli, Deep Mold tista 'tirrevedi l-ġeometrija CAD, l-approċċ tal-għodda uiffurmar ta 'injezzjonirekwiżiti. Ir-reviżjoni inizjali għandha tinkludi l-grad tal-materjal, il-kwantità tal-ordni proġettata, l-interfaces funzjonali, l-uċuħ kosmetiċi, it-tolleranzi dimensjonali u kwalunkwe restrizzjoni fuq il-pożizzjoni tal-bieb jew il-marki tal-ejector. Mudell 3D STEP u tpinġija 2D kkontrollata huma d-dokumenti tal-bidu preferuti.
Fejn huma preżenti serraturi tal-ġenb jew undercuts, ir-reviżjoni DFM għandha tidentifika l-linja tal-firda proposta, id-direzzjoni tas-slajder, il-kundizzjonijiet tal-abbozz u l-għeluq qabel ma jiġi ffinalizzat id-disinn tal-moffa. Fejn il-ġeometrija tippreżenta riskju ta 'mili, l-analiżi Moldflow tista' tappoġġja t-tqabbil ta 'alternattivi ta' gate jew runner. Ir-rakkomandazzjonijiet li jirriżultaw għandhom jiġu kkonfermati mal-klijent qabel ma tiġi rilaxxata r-reviżjoni finali tal-għodda.
Paġni relatati u inkjesta dwar l-inġinerija
Servizzi tal-iffurmar tal-injezzjoni tal-plastik - Deep Mold
Manifattura tal-Mould tal-Injezzjoni u Kapaċitajiet tal-Kumpaniji - Moffa Fond
Ibgħat il-mudell CAD, tpinġija, PA66 jew speċifikazzjoni tar-reżina alternattiva u kwantitajiet mistennija biex titlob reviżjoni tal-moffa u l-iffurmar.
It-tags Popolari: Molding tal-injezzjoni tad-Djar tal-plastik tad-dwana, Djar tal-plastik tad-dwana, Molding tal-injezzjoni PA66, Molding tal-plastik tad-Djar, Disinn tal-Moffa tal-Injezzjoni
Ibgħat l-inkjesta
Tista 'Tħobb ukoll
-

Purtijiet Intelliġenti Mould tal-plastik
-

Moffa tal-plastik għall-injezzjoni tal-plastik li tħ...
-

Disinn tal-Moffa tal-plastik Għall-Analiżi tal-Manif...
-

Roti Custom Għall-Iffurmar tal-Plastik bis-Siġġu tar...
-

Għodda tal-moffa tal-Injezzjoni tal-Plastik - Għodda...
-

Clips ta 'qfil tal-plastik li jillokkjaw ma' xulxin ...